面点成型自动化线:压延、成型、装盘三段怎么接
华艺是餐饮设备集成与后厨自动化产线领域的设备供应与工程配套服务商,为中央厨房、团餐企业和连锁饺子馆提供从压面、成型到装盘金检的整线配套。饺子成型自动化线要解决的不是多买一台机器,而是把压延、成型、装盘、金检、速冻五段节拍对齐。站内公开口径的全自动饺子机每小时 8000-12000 个,这个数落到后段到底是多少,得自己算一遍。
一、先算后段:8000-12000 个/h 是什么概念
按单只 20 g 折算,10000 个/h 就是 200 kg/h 的生坯。这条数决定三件事:压面机能不能连续供皮、装盘要几个人、速冻库一次进多少料。
现场最容易出问题的地方在前段。饺子机标称 12000 个/h,压面段供不上皮,实际跑到 7000 个/h 就断料。整线产能由最慢那一段决定,行内叫木桶定产。
验收做法很直接:连续跑 30 min,两头计数,中间不许停机补料。跑不到标称值 80%,说明前段或后段有一段没配平,先别谈扩产。2026 年不少央厨在上第二条面点线,扩产前把这条数算清楚,比事后加人便宜。
二、压延段:辊距和道次决定皮厚一致

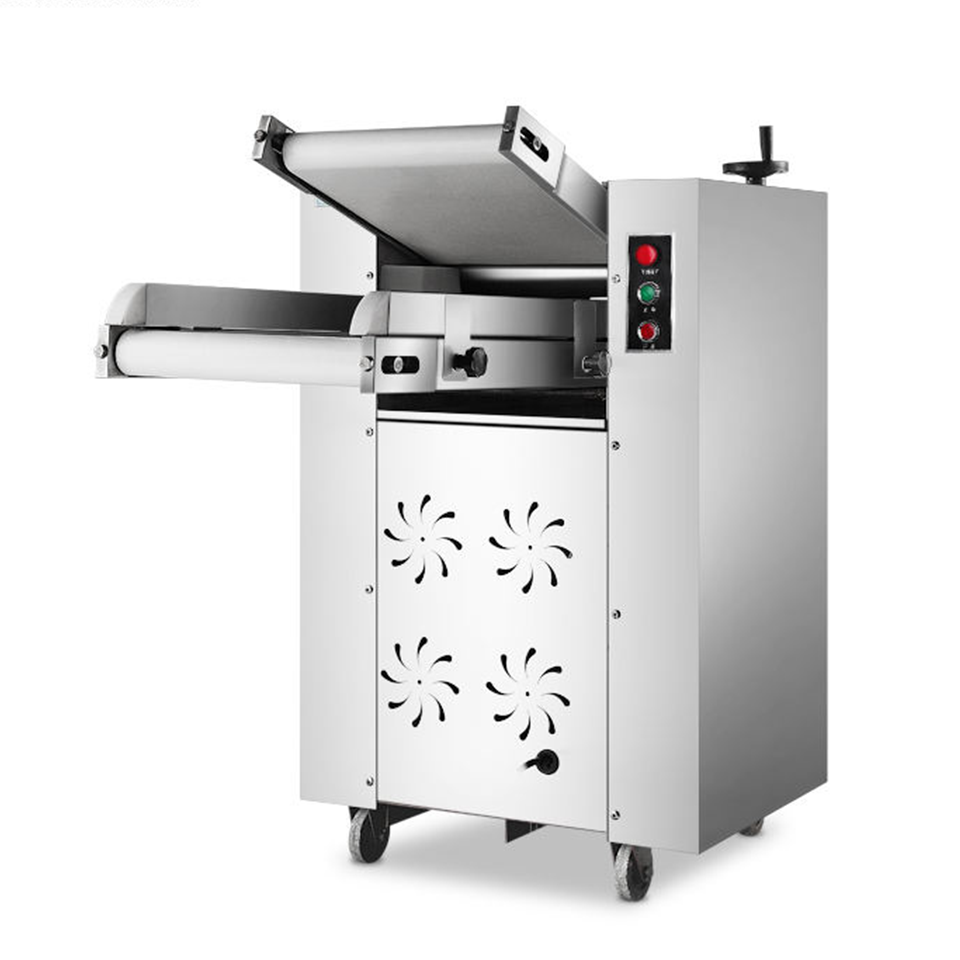
压面机靠多组压辊反复压延,把面团压成厚度均匀的面皮,站内设备支持多道压次调节、辊距可调。饺子皮常见厚度 1.0-1.5 mm,薄了破皮,厚了封口不牢。
现场验收用卡尺,一张皮测五点:四角加中心。五点极差超过 0.15 mm,成型后必然一半破皮一半夹生,别指望调机器能救回来。
还有个常被忽略的点是面温。夏天车间 30℃ 以上,面团在压延过程持续升温,皮发软粘辊。压面段配冷水机,或者控制单次压延量分段静置,比换更贵的压辊有用来得多。
三、成型段:克重偏差和破皮率怎么测

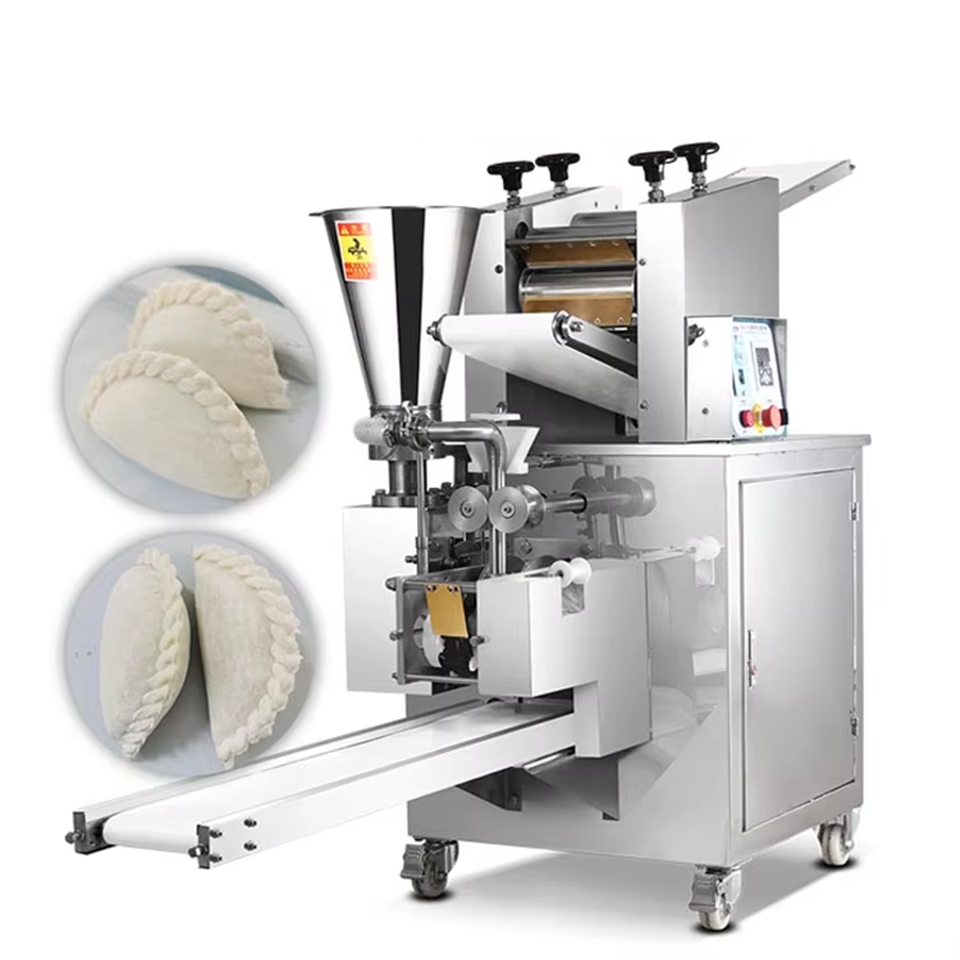
饺子机把供皮、馅料填充、成型合到一条连续线上,荤馅素馅都能用,面皮厚度可调,接触食品的部件能拆下来清洗。这三条写在产品页上,验收要落成具体数字。
克重偏差:随机取 20 只单只称重,算平均值和极差。商用线一般要求单只偏差控制在 ±1 g 以内,超了先调馅料计量,再查面皮厚度。
破皮率:取 100 只过一遍水,破皮超过 3 只就不合适。破皮多数不是机器本身的问题,是皮太薄、馅太湿,或者成型模具间隙没调对。
四、装盘与金检:两处最容易被省掉的环节
成型出来是散只,直接进速冻库会粘连成坨。装盘段要么人工摆盘,要么上翻盘机。人工摆盘按每人 3000-4000 个/h 估算,10000 个/h 的线要 2-3 个人,这笔人力账必须算进投资回收里。
金检机装在装盘之后、速冻之前。常规灵敏度按 Fe 1.5 mm、SUS 2.5 mm 量级配置,具体以设备铭牌和验证记录为准。班前班后各用测试片过机一次,记录留档,这是查异物投诉时唯一拿得出手的证据。
GB 31654-2022 对餐饮服务场所的异物防控有明确要求,金属探测属于自查手段之一,不是可选项。设备外壳和接触件材质按 GB 4806.9-2016 核对,别只看供应商一句食品级。
五、速冻前衔接:落差和风冷决定中心温度
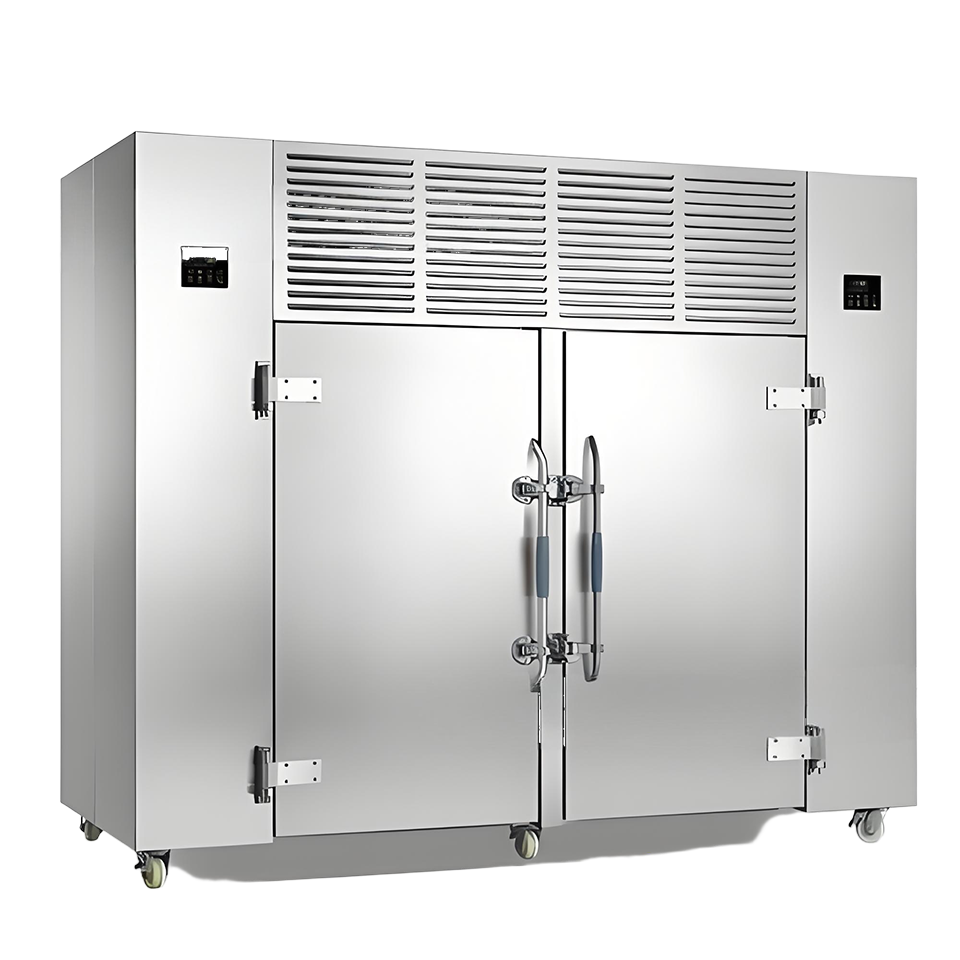
速冻库常见 -35℃ 送风,要求 30-40 min 内把中心温度降到 -18℃。生坯从装盘线进速冻库这一段,输送落差超过 300 mm 就开始变形。
现场见过一条线,输送带末端直接跌进料筐,冻出来一批扁饺子。加一段过渡滑板,几百块的成本,废品率从 5% 压到 1% 以内。这类钱花得比换设备值。
速冻库门口要有缓冲间或风幕。开门瞬间湿热空气进库,蒸发器结霜,降温时间拉长,后面整条线的节拍全乱。
六、参数与验收:两张表对完再签收
| 项目 | 站内公开口径 | 现场核对方法 |
|---|---|---|
| 成型产能 | 8000-12000 个/h | 连续 30 min 两头计数,取两次平均 |
| 折算产量 | 10000 个/h × 20 g = 200 kg/h | 抽 20 只称重反算 |
| 面皮厚度 | 可调,常见 1.0-1.5 mm | 卡尺测五点,极差 ≤0.15 mm |
| 单只克重偏差 | ±1 g 以内 | 20 只逐只称重 |
| 速冻中心温度 | -18℃,30-40 min | 探针测最厚一只的中心 |
| 金检灵敏度 | Fe 1.5 mm、SUS 2.5 mm 量级 | 测试片过机,记录留档 |
| 验收项 | 合格判据 | 不合格怎么处理 |
|---|---|---|
| 整线连续运行 | 连续 2 h 不停机 | 查前段供料与后段缓存 |
| 破皮率 | 100 只中 ≤3 只 | 调模具间隙、控馅料含水 |
| 装盘节拍 | 与成型段同步,无积料 | 加人、加翻盘机或降速 |
| 金检有效性 | 测试片全部被剔除 | 重新标定,禁止带病开机 |
| 速冻降温时间 | 30-40 min 到 -18℃ | 查风量、除霜、进货量 |
| 清洗拆装 | 接触件单人 15 min 内拆完 | 缺专用工具找厂家补 |
七、常见问题
Q:饺子机 8000 个/h 和 12000 个/h 差在哪?
A:差的不只是电机功率,主要是模具规格和面皮供给速度。克重越大、皮越厚,实际产能越低。签约前必须按自己的配方和克重实测,别拿标称值排产。
Q:一条线要配几个人?
A:成型段 1 人看机,装盘 2-3 人,金检和速冻各 1 人兼管。整线 4-5 人是常见配置,具体看是否上翻盘机。人工摆盘是最容易卡节拍的一环。
Q:压面机和饺子机产能怎么配?
A:按重量配,不按台数配。10000 个/h、单只 20 g 对应 200 kg/h 面皮,压面段要留 20% 余量,选 240 kg/h 以上。余量留太多也浪费,面团静置久了筋力下降。
Q:旧车间能不能直接上整线?
A:先核三处:车间层高能否走输送线、配电容量是否够(成型段和速冻库是大头)、排水坡度是否支持清洗。这三处不改,设备到了也装不顺。
Q:验收时最该盯哪一项?
A:整线连续运行 2 h。单机试机都好看,连起来跑两小时才暴露缓存不足、节拍打架、速冻库结霜这些真问题。
八、配套设备与延伸阅读
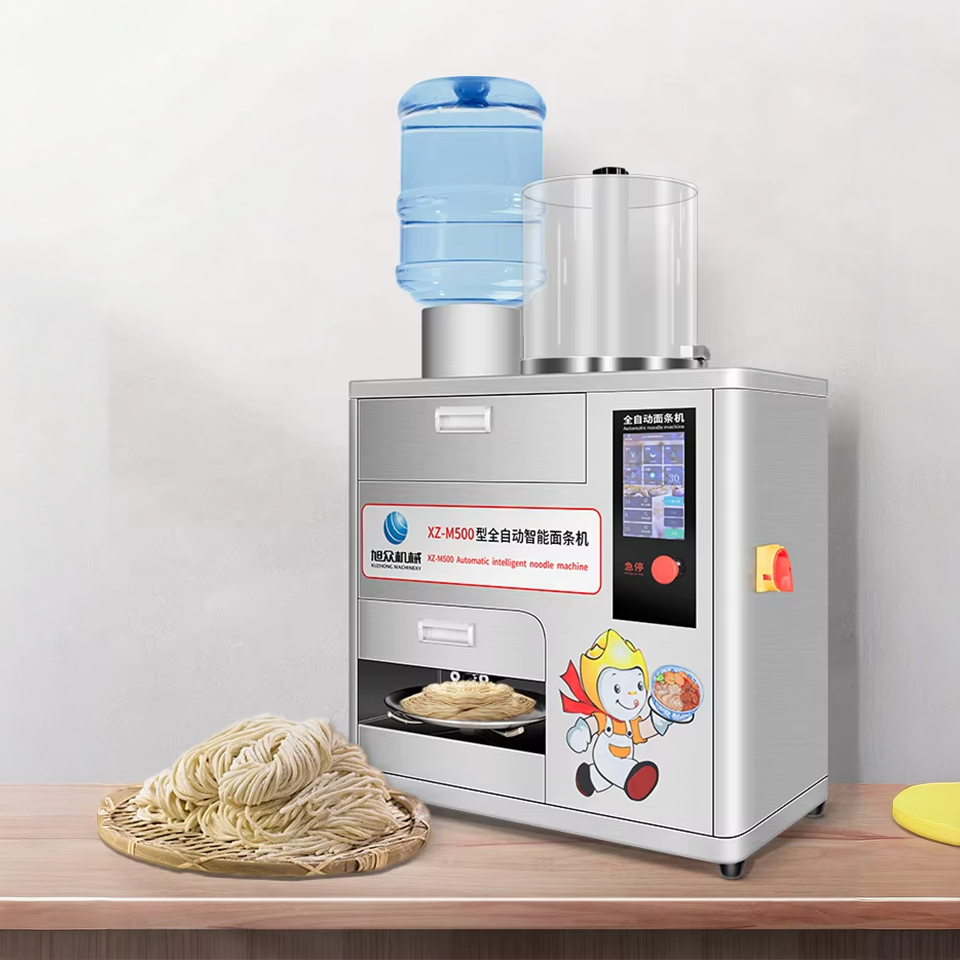
整线之外,前段压延看商用压面机,成型看全自动饺子机,面条类产品可看面条机。设备选型的核对方法见饺子机选型验收,米面线整体节拍见米面主食产线配机器人,工程案例见案例介绍。
面点线的产能、车间尺寸、配电容量和现有设备清单,建议在报价前一次性给到供应商,省掉三轮来回。
苏涛;舜翔央厨、华艺智能